


A CNC rullbearbetningsmaskin automatiserar böjning, formning och formning av metallplåtar och spolar med hög precision, men precision ensam garanterar inte en effektiv drift med lågt spill. Avfall vid rullbearbetning kan komma från materialskrot, maskinstillestånd, energiineffektivitet och mänskliga fel, som alla ökar kostnaden och minskar genomströmningen. Den här artikeln beskriver praktiska, handlingsbara strategier för att minimera slöseri i varje steg av produktionsprocessen när du använder en CNC-valsmaskin.
Innan avfallet kan minskas hjälper det att identifiera var det vanligtvis kommer från. Vid bearbetning av CNC-valsar delas avfall i allmänhet i några få återkommande kategorier, som var och en kräver ett annat tillvägagångssätt för att hantera effektivt.
Materialavfall är ofta den största och mest kostsamma källan till ineffektivitet vid rullbearbetning. Eftersom CNC-valsmaskiner fungerar baserat på programmerade instruktioner, har noggrannheten i den programmeringen en direkt inverkan på hur mycket råmaterial som används jämfört med slöseri.
Att använda kapslingsprogramvara för att planera hur delar arrangeras på ett ark eller en spole innan bearbetning minskar avfallsavfallet avsevärt. Genom att simulera layouten digitalt innan produktionen påbörjas kan operatörer identifiera det mest materialeffektiva arrangemanget snarare än att förlita sig på manuell uppskattning, vilket ofta lämnar onödiga luckor mellan delarna.
Även välplanerade program kommer att producera skrot om själva maskinen inte är ordentligt kalibrerad. Valsuppriktning, tryckinställningar och matningshastigheter bör kontrolleras regelbundet, eftersom även små avvikelser kan göra att material böjs eller trimmas felaktigt, vilket resulterar i kasserade delar som inte kan återanvändas.
Tid som går förlorad på maskinens stilleståndstid och långa installationsprocedurer leder direkt till slöseri med produktionskapacitet. Att minska dessa förseningar kräver både procedurförändringar och förebyggande underhåll.
Genom att skapa standardiserade checklistor för inställningar för vanliga jobbtyper minskar den tid som operatörerna lägger på att justera inställningarna mellan körningarna. Att lagra beprövade programparametrar för återkommande delar eliminerar också behovet av att programmera om från början varje gång ett välbekant jobb återgår till schemat.
Oplanerade haverier är en av de mest störande formerna av avfall, eftersom de stoppar produktionen helt och ofta resulterar i ofullständiga eller skadade delar kvar i maskinen. Ett förebyggande underhållsschema som tar upp smörjning, rullslitage och kontroller av kontrollsystem innan problem uppstår hjälper till att undvika dessa kostsamma avbrott.
| Underhållsuppgift | Rekommenderad frekvens | Avfall förhindras |
| Kontroll av rullinriktning | Varje vecka | Materialskrot från missformning |
| Smörjning av rörliga delar | Varje vecka | Oplanerad driftstopp |
| Kalibrering av styrsystem | Månadsvis | Programmeringsfel |
| Inspektion av verktygsslitage | Månadsvis | För tidigt fel på verktyget |
Energiavfall förbises ofta eftersom det inte producerar synligt skrot, men det tillför ändå onödiga kostnader för produktionen. CNC-valsmaskiner förbrukar ström även under inaktiva perioder, och ineffektiva driftsinställningar kan öka energianvändningen utan att förbättra utskriftskvaliteten.
Att gruppera liknande jobb tillsammans minskar antalet gånger som maskinen behöver starta, kyla ner eller växla mellan väsentligt olika inställningar. Batchbearbetning av liknande materialtjocklekar eller delgeometrier i sekvens minimerar energi som spenderas på upprepade justeringar.
Att köra maskinen med onödigt höga hastigheter eller tryck för ett givet material förbättrar inte effekten och ökar ofta energiförbrukningen samtidigt som verktygsslitaget accelererar. Att matcha inställningarna exakt till materialspecifikationerna, snarare än att förinställa maximal kapacitet, sparar energi utan att offra kvaliteten.
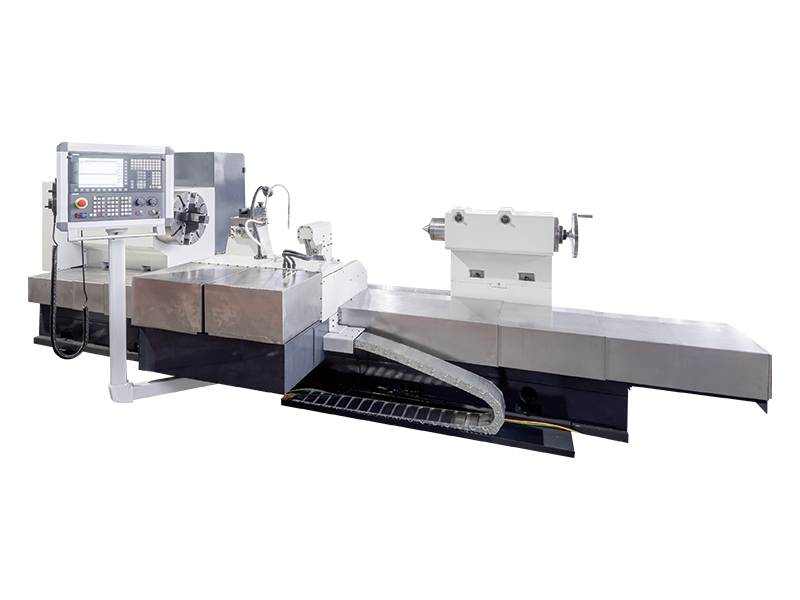
Rullar och verktyg utgör en betydande investering, och för tidigt slitage orsakat av felaktiga driftsparametrar är en form av avfall som förvärras över tiden. Att välja rätt valstryck, hastighet och matningshastighet för varje materialtyp förlänger verktygets livslängd och minskar frekvensen av kostsamma byten. Operatörer bör också undvika att bearbeta material utanför verktygets nominella tjocklek eller hårdhetsområde, eftersom det påskyndar slitaget långt över normala förväntningar.
Manuella korrigeringar och omarbetning förbrukar arbetstimmar som annars skulle kunna läggas på produktiva uppgifter. Två kompletterande strategier hjälper till att minska denna form av avfall: öka automatiseringen där så är lämpligt och se till att operatörerna är ordentligt utbildade för att fånga problem tidigt.
Att minska slöseriet vid CNC-valsbehandling är inte en engångsfix utan en pågående process av mätning och förfining. Att spåra nyckelmått som skrothastighet, maskindrifttid och energiförbrukning per producerad enhet ger en tydlig baslinje mot vilken förbättringar kan mätas. Att regelbundet granska dessa data med operatörer och underhållspersonal hjälper till att identifiera nya möjligheter för minskning av avfall som kanske inte är synliga från en enda inspektion eller revision.
Genom att ta itu med materialanvändning, maskintillgänglighet, energiförbrukning, verktygens livslängd och arbetseffektivitet tillsammans kan tillverkare på ett meningsfullt sätt minska avfallet över hela arbetsflödet för rullbearbetning. Dessa förbättringar sänker inte bara produktionskostnaderna utan bidrar också till mer konsekvent produktkvalitet och en mer hållbar tillverkning totalt sett.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabriksscen
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Alla rättigheter reserverade.


