


Vid konventionell rullsvarvbearbetning förlitar operatörer sig mycket på manuell mätning, handrattsjusteringar och analoga rattavläsningar för att kontrollera skärdjup, matningshastighet och arbetsstyckesdimensioner. Vart och ett av dessa steg introducerar en potentiell källa till mänskliga fel. Felläsning av en graderad urtavla med ett halvt graderingsmärke – en skillnad så liten som 0,02 mm – kan göra att ett helt rullarbetsstycke ur tolerans, vilket resulterar i kostsam omarbetning eller direkt skrot. Ackumulerad trötthet under långa produktionsskift försämrar operatörens noggrannhet ytterligare, eftersom koncentrationen som krävs för att konsekvent läsa och svara på analog feedback minskar med tiden. Inom industrier som papperstillverkning, stålbearbetning, tryckning och textilproduktion, där rullytans geometri direkt bestämmer slutproduktens kvalitet, leder dessa mänskligt inducerade dimensionella inkonsekvenser till fältdefekter, kundklagomål och betydande ekonomiska förluster.
Den flexibel högpresterande digital display rullsvarv konstruerades specifikt för att åtgärda dessa sårbarheter. Genom att ersätta analoga rattar och manuell uppskattning med digitala avläsningar i realtid, programmerbar parameterlagring och automatiserad återkopplingskontroll, förändrar denna maskinklass i grunden operatörens roll från aktiv mätutförare till processövervakare – vilket dramatiskt minskar frekvensen och omfattningen av mänskliga fel utan att kräva kapitalinvesteringen i ett helt automatiserat CNC-bearbetningscenter.
En digital display rullsvarv kombinerar den strukturella robustheten hos en kraftig rullsvarv med ett integrerat digitalt avläsningssystem (DRO) och, på modeller med högre specifikation, ett programmerbart kontrollgränssnitt som styr axelrörelser, spindelhastighet och matningshastigheter. Termen "flexibel" syftar på maskinens kapacitet att rymma ett brett spektrum av rulldiametrar, längder och material - från små tryckcylindrar som mäter 100 mm i diameter till stora pappersbruksrullar som överstiger 1 500 mm - inom samma maskinplattform, ofta genom justerbar ändstockspositionering, utbytbara verktygssystem och variabelt spindelhastighetsområde.
"Hög prestanda" beskriver kombinationen av spindelstyvhet, skärkraft, termisk stabilitet och digital mätprecision som tillsammans gör att maskinen kan bibehålla snäva dimensionella toleranser under långa kontinuerliga skärpassager. Valssvarvar involverar ofta materialborttagningspassager på flera meters längd längs härdat stål, gjutjärn, gummibelagda eller sammansatta valsytor - förhållanden som testar både maskinens strukturella integritet och konsistensen i styrsystemets återkopplingsslinga. Högpresterande maskiner möter dessa krav genom förstärkt bäddkonstruktion, högupplösta linjära pulsgivare och temperaturkompenserade mätsystem.
Den digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
En av de mest lömska felkällorna vid analog svarvdrift är parallax – den uppenbara förskjutningen i visarens position när operatörens siktlinje inte är perfekt vinkelrät mot rattens yta. Studier av miljöer för precisionsbearbetning har dokumenterat parallaxfel på upp till 0,03 mm på standardhandrattar sett från typiska stående positioner. Den digitala displayen eliminerar parallax helt och hållet genom att presentera ett absolut numeriskt värde som läses identiskt oavsett förarens betraktningsvinkel, huvudhöjd eller avstånd från panelen. Denna enda ändring tar bort en felkälla som påverkar varje enskild axeljustering som görs under ett produktionsskift.
Moderna DRO-system på flexibla rullsvarvar erbjuder både absoluta och inkrementella positioneringslägen, omkopplingsbara med en knapptryckning. I absolut läge hänvisas alla visade koordinater till en fast referenspunkt - vanligtvis rullytan eller en referensskuldra - som fastställts i början av operationen. I inkrementellt läge återställs displayen till noll vid valfri operatörsdefinierad position, och visar endast avståndet som flyttats från den referenspunkten. Möjligheten att växla mellan dessa lägen utan matematiska beräkningar förhindrar de ackumulerade aritmetiska felen som uppstår när operatörer manuellt spårar flera sekventiella inkrementella rörelser på analoga maskiner, där ett enda tilläggsmisstag fortplantar sig genom alla efterföljande positioneringssteg.
Utöver positionsvisning i realtid, innehåller högspecifika flexibla digitala displayvalsvarvar parameterminnessystem som tillåter kompletta bearbetningsprogram – inklusive måldiametrar vid flera positioner längs valslängden, matningshastigheter, spindelhastigheter och slutpassdjup – att lagras, återkallas och utföras av vilken operatör som helst utan att lita på individuell kompetensnivå eller erfarenhet.
Denna förmåga löser ett av de mest ihållande kvalitetskonsistensproblemen vid rullbearbetning: variationen mellan operatörer. När en erfaren operatör ställer in ett valsslipningspass baserat på känsla, vana och personliga tumregler som utvecklats under åren, introducerar en replikering av den installationen med en mindre erfaren kollega betydande variation. Med digital parameterlagring blir den första operatörens beprövade parametrar ett validerat program som alla efterföljande operatörer kan återkalla och köra med identiska inställningar, oavsett deras individuella erfarenhetsnivå. Resultatet är att delkvalitet blir en funktion av programmet snarare än personen - en grundläggande förändring i kvalitetssäkringsfilosofin.
Många digitala display rullsvarvar implementerar ett målvärde med hörbar eller visuell varningsfunktion. Operatören matar in den slutliga måldimensionen för ett givet snitt, och DRO-systemet övervakar livepositionsavläsningen mot detta mål. När verktyget närmar sig inom en programmerad närhet - till exempel 0,05 mm från den slutliga diametern - aktiverar systemet en varningsindikator som varnar föraren att sakta ner matningshastigheten och förbereda sig för att stanna. Detta förhindrar det vanliga felet att överskrida måldiametern under ouppmärksam eller uttröttad manuell matning, som på en rullsvarv inte kan korrigeras utan ommontering och omkapning från en större diameter.
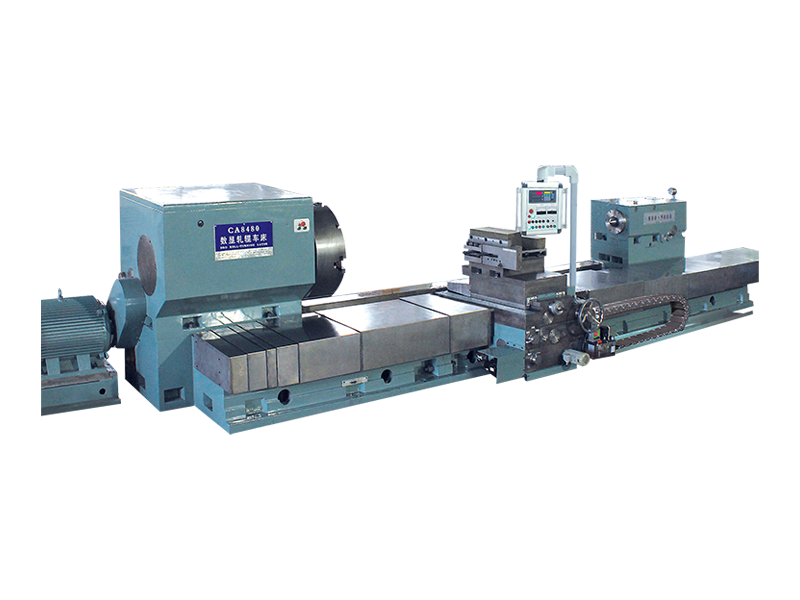
Digitala display rullsvarvar finns i flera konfigurationer med successivt högre nivåer av automatisering och felreducerande förmåga. Tabellen nedan jämför nyckelfunktionerna mellan standardkonfigurationer, förbättrade och högpresterande konfigurationer för att hjälpa köpare att identifiera rätt specifikationsnivå för deras produktionskrav.
| Funktion | Standard DRO | Förbättrad DRO | Hög prestanda |
| Skärmupplösning | 0,001 mm | 0,001 mm | 0,0001 mm |
| Parameterlagring | Inga | Upp till 50 program | Obegränsad (USB/nätverk) |
| Målvarningsfunktion | Nej | Hörbar varning | Hörbart automatningsstopp |
| Kodartyp | Magnetremsa | Optisk glasvåg | Optisk termisk kompensation |
| Spindelhastighetskontroll | Manuell växellåda | Frekvensomriktare | Servostyrd med CSS |
| Datautgång | Inga | USB export | Nätverk/MES-länk i realtid |
Högpresterande digitala displayrullsvarvar utrustade med servostyrda spindeldrivningar kan implementera Constant Surface Speed (CSS) – en funktion som automatiskt justerar spindelns varvtal när skärverktyget rör sig radiellt inåt eller utåt under vändning för att bibehålla en konsekvent skärhastighet vid verktygsspetsen oavsett den momentana arbetsstyckets diameter. På en rullsvarv där operatören manuellt väljer en fast spindelhastighet, ändras den faktiska skärhastigheten vid verktygsspetsen när diametern varierar, vilket orsakar inkonsekvent spånbildning, variationer i ytfinishen och oförutsägbart verktygsslitage. Dessa variationer kräver att operatören gör kontinuerliga kompenserande bedömningar - en kognitivt krävande uppgift som introducerar ytterligare mänskliga fel, särskilt under långa rullprofiler med flera diametrar.
CSS-kontroll tar bort denna kognitiva börda helt och hållet genom att automatisera spindelhastighetssvaret. Operatören anger helt enkelt målytans hastighet i meter per minut för arbetsstyckets material som skärs, och kontrollsystemet hanterar alla varvtalsjusteringar transparent. Resultatet är konsekvent ytfinish över hela valsprofilen, förutsägbar och repeterbar verktygslivslängd och en fullständig eliminering av ythastighetsrelaterade operatörsjusteringsfel.
Utöver de tekniska specifikationerna är det praktiska dagliga arbetsflödet för att använda en flexibel högpresterande digital displayrullsvarv strukturerad för att minimera den kognitiva belastningen som läggs på föraren under repetitiva produktionscykler. Felminskning uppnås inte bara genom bättre mäthårdvara utan genom intelligent gränssnittsdesign som guidar operatörerna genom varje steg i processen.
Tillverkare som har gått över från konventionella analoga rullsvarvar till flexibla digitala displaymaskiner med hög prestanda rapporterar konsekvent mätbara minskningar av dimensionsförkastningsfrekvensen. Typiska dokumenterade förbättringar inkluderar minskningar av avvisande diameter utanför toleransen med 60 till 80 procent jämfört med baslinjer före konvertering, minskningar av ytfinishavvikelser på 40 till 60 procent hänförliga till CSS-kontroll och konsekvent matningshastighetshantering, och minskningar av installationsrelaterade förstadelsfel med över 70 procent genom återkallande av en guidad inställningssekvens.
Dense improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabriksscen
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Alla rättigheter reserverade.


