


Computer Numerical Control (CNC) bearbetning inom tung industri avser den automatiserade, programdrivna driften av storskaliga verktygsmaskiner utformade för att skära, forma, borra, borra eller slipa material som är betydligt större, tyngre och hårdare än de som bearbetas inom allmän tillverkning. Medan den grundläggande CNC-principen – med hjälp av förprogrammerade digitala instruktioner för att kontrollera verktygsrörelser med hög precision – är densamma över alla skalor, arbetar tungindustri CNC-maskiner i en fundamentalt annorlunda fysisk miljö. De måste hantera arbetsstycken som kan väga tiotals eller hundratals ton, sträcka sig över flera meter i längd och vara gjorda av material som konstruktionsstål, gjutjärn, titanlegeringar, nickelsuperlegeringar eller härdade verktygsstål. Maskinerna i sig är på motsvarande sätt massiva, med maskinbäddar som kan sträcka sig 20 meter eller mer, spindelmotorer på hundratals kilowatt och strukturella ramar utformade för att bibehålla dimensionell noggrannhet under de enorma skärkrafter som genereras vid borttagning av metall i industriell takt.
Branscher som är beroende av tung CNC-bearbetning inkluderar flyg, skeppsbyggnad, kraftgenerering, tillverkning av gruvutrustning, olja och gas, järnväg och produktion av tung anläggningsutrustning. Inom var och en av dessa sektorer är de bearbetade komponenterna – turbinaxlar, marina propellrar, tryckkärlsflänsar, vindturbinnav, lokomotivramar – säkerhetskritiska delar där dimensionell noggrannhet direkt avgör driftsprestanda och strukturell integritet. CNC-teknik gör det möjligt att uppnå de snäva toleranser som dessa delar kräver samtidigt som man hanterar skalan och materialutmaningarna som skulle göra manuell bearbetning opraktisk eller omöjlig.
Den tunga industrin använder flera olika kategorier av CNC-maskiner, var och en optimerad för en specifik kombination av arbetsstyckesstorlek, geometri och nödvändig bearbetningsoperation. Att förstå vilken maskintyp som gäller för vilken uppgift är avgörande för produktionsingenjörer som specificerar utrustning för tunga tillverkningsanläggningar.
Borrverk är bland de viktigaste CNC-maskinerna inom tung industri. Horisontella borrfräsar (HBM) placerar en roterande spindel horisontellt och matar in den i ett stationärt eller bordsmonterat arbetsstycke, vilket gör dem idealiska för bearbetning av hål, stora plana ytor och komplexa funktioner på lådliknande komponenter som växellådshus, hydrauliska grenrör och verktygsmaskiner. HBMs av golvtyp och bordstyp kan ta emot arbetsstycken som mäter flera meter i varje dimension och väger många ton, med arbetsstycket monterat på ett roterande bord som gör att alla ytor kan bearbetas i en enda uppsättning. Vertikala borrfräsar – även kallade vertikala revolversvarvar (VTLs) i sin svarvkonfiguration – monterar arbetsstycket horisontellt på en stor roterande frontplatta och för ned skärverktyget ovanifrån, vilket gör dem idealiska för ringar, flänsar, hjul och cirkulära komponenter med stor diameter som skulle vara svåra att balansera i en konventionell horisontell svarv.
CNC-fräsmaskiner av portaltyp har en brostruktur som spänner över en bred maskinbädd, med ett eller flera fräshuvuden monterade på brotvärskenan. Arbetsstycket sitter på bädden och förblir antingen stillastående medan bryggan färdas längs maskinens längd, eller så är bryggan fixerad och bädden färdas under den. Denna konfiguration är särskilt lämpad för bearbetning av stora plana eller profilerade ytor på långa, tunga komponenter - konstruktionsståltillverkningar, formbaser för stora plastformsprutor, flygplansvingribbor och fartygsskrovsektioner. Gantrymaskiner med flera huvuden kan samtidigt utföra grovbearbetning och finbearbetning på olika områden av samma arbetsstycke, vilket dramatiskt minskar cykeltiden på stora delar. Vissa kraftiga portalmaskiner har bäddbredder som överstiger 5 meter och längder som överstiger 30 meter, med förmågan att ta bort hundratals kilo material per timme.
Tunga CNC-svarvar och svarvcentra hanterar rotationsbearbetning av stora cylindriska komponenter - axlar, rullar, spindlar, cylindrar och ringar med stor diameter. Dessa maskiner har robusta toppstockar, kraftiga bäddar med härdade och slipade styrbanor och tailstocks som kan stödja axlar som kan vara 10 meter eller mer långa och väga tiotals ton. Moderna tunga CNC-svarvcentra innehåller spänningsförande verktyg – roterande skärverktyg monterade i revolverhuvudet – som gör att fräsning, borrning och gängning kan utföras på svarvkomponenten utan att ta bort den från maskinen, vilket möjliggör komplett bearbetning i en enda uppsättning. Inom stål- och pappersindustrin används rullslipnings- och svarvmaskiner som är specialiserade varianter av tunga svarvar för att återställa rullytans geometri efter slitage.
Djuphålsborrning är en specialiserad bearbetningsprocess som används för att producera långa, raka, exakta hål i komponenter som pistolpipor, hydraulcylindrar, tryckkärlsrör och kylkanaler för formsprutning. CNC-djuphålsborrmaskiner använder specialiserade verktyg - antingen pistolborrar eller BTA-system (Boring and Trepanning Association) - som innehåller interna kylmedelskanaler för att spola spån kontinuerligt från skärzonen, vilket förhindrar spånpackning och verktygsbrott i hål som kan vara 50 eller fler diametrar djupa. CNC-kontroll av matningshastighet, spindelhastighet och kylvätsketryck är avgörande för att bibehålla hålets rakhet och ytfinish över hela håldjupet. Inom tung industri kan dessa maskiner borra hål i smide och gjutgods som väger flera ton, med håldiametrar från 20 mm till flera hundra millimeter.
Precisionsslipning av stora komponenter utförs på CNC cylindriska slipmaskiner, ytslipmaskiner och invändiga slipmaskiner skalade för tung industriapplikationer. Stora CNC cylindriska slipmaskiner används för att finslipa axlar, rullar och spindlar till slutliga dimensionella och ytfinishtoleranser efter svarvning, vilket uppnår rundhet och cylindricitet inom mikron på komponenter som kan vara flera meter långa. CNC-ytslipmaskiner med magnetiska chuckar som mäter flera kvadratmeter används för att slipa plana referensytor på verktygsmaskiner, stora formsatser och strukturella komponenter där planhet inom några mikrometer krävs. Dessa maskiner använder CNC för att styra hjulslipning, matningsökningar och gnistor med en precision som manuell slipning inte tillförlitligt kan uppnå på stora arbetsstycken.
CNC-maskiner för tung industri måste leverera en specifik uppsättning tekniska kapaciteter som skiljer dem från standardproduktionsbearbetningscentra. Dessa förmågor bestämmer direkt kvaliteten och den ekonomiska bärkraften för de delar som de producerar.
Olika tunga industrier ställer distinkta krav på CNC-bearbetningsförmåga, och att förstå dessa sektorspecifika krav hjälper till att klargöra varför tunga CNC-maskiner är oumbärliga i det industriella landskapet.
| Industrisektorn | Typiska komponenter | Primära CNC-maskintyper | Viktiga krav |
| Kraftgenerering | Turbinaxlar, höljen, pumphjul | Tunga svarvar, 5-axliga fräsar | Snäva toleranser, superlegeringsbearbetning |
| Skeppsbyggnad | Propellrar, roderstockar, vevaxlar | VTLs, horisontella borrverk | Stor diameter, brons/rostfri |
| Gruvutrustning | Krossramar, fräsliners, kugghjul | Gantry-kvarnar, tråkkvarnar | Kraftiga gjutgods, slitstarka stål |
| Olja och gas | BOP-komponenter, ventilhus, flänsar | Djuphålsborrar, svarvcentra | Högtrycksförseglingsytor, Inconel |
| Vindenergi | Nav, huvudaxlar, ringväxlar | VTLs, växellådning, slipning | Stor diameter, utmattningslivslängd kritisk |
Många tunga industrikomponenter har komplexa tredimensionella geometrier som inte kan bearbetas helt på konventionella 3-axliga maskiner utan flera inställningar och ompositionering, som var och en introducerar potentiella inriktningsfel. Femaxlig CNC-bearbetning — där skärverktyget kan lutas och roteras i förhållande till arbetsstycket utöver de linjära X-, Y- och Z-standardaxlarna — löser denna utmaning genom att tillåta komplexa kontursytor att bearbetas i en enda uppsättning med kontinuerlig verktygsorienteringskontroll. Inom tung industri är 5-axlig kapacitet särskilt värdefull för bearbetning av turbinbladsprofiler, propellerbladsytor, stora strukturkomponenter för flygindustrin och formhålrum med djupa underskärningar eller branta väggar.
Tunga 5-axliga bearbetningscentra kombinerar den strukturella massan som krävs för hård skärning med den geometriska flexibiliteten för full 5-axlig rörelse, vanligtvis uppnådd genom svängbara spindelhuvuden (A- och B-axelrotation) kombinerat med ett roterande bord (C-axel). CNC-styrenheten måste samtidigt koordinera alla fem axlarna i realtid - en beräknings- och kontrollutmaning som moderna högpresterande CNC-system hanterar genom avancerade interpolationsalgoritmer och höghastighetsservodrifter.
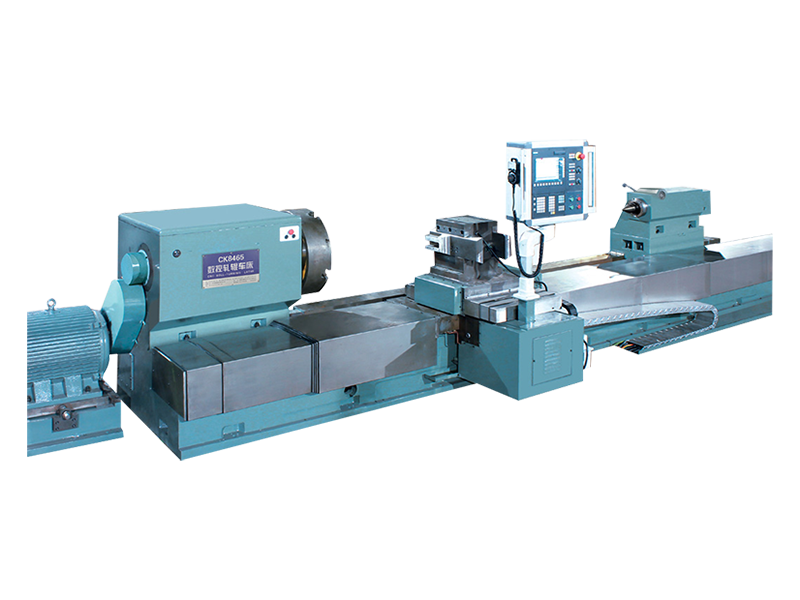
Moderna tungindustriella CNC-maskiner är inte längre fristående utrustning utan integrerade noder inom digitala tillverkningsmiljöer. CNC-styrenheter kommunicerar nu dubbelriktat med CAM-programvara, produktionsschemaläggningssystem, kvalitetshanteringsplattformar och affärssystem, vilket möjliggör en nivå av produktionskoordinering och datasynlighet som förändrar hur tunga komponenter tillverkas.
CNC-maskiner för tung industri representerar några av de mest sofistikerade och kapabla tillverkningsteknologierna som finns, och kombinerar precisionen och repeterbarheten av datorstyrda rörelser med den strukturella styrka, kraft och skala som behövs för att bearbeta de största och mest krävande arbetsstyckena i modern industriell produktion. Från portalfräsmaskiner som spänner över en fotbollsplan till djuphålsborrmaskiner som producerar precisionsborrningar i flertonssmide, dessa system är de väsentliga verktygen som gör storskalig energiinfrastruktur, transportutrustning och industriella maskiner möjliga. I takt med att den digitala integrationen fördjupas och bearbetningstekniken fortsätter att utvecklas kommer CNC-maskiner för tung industri bara att bli mer kapabla, mer anslutna och mer centrala i produktionsprocesserna som ligger till grund för den globala industriella ekonomin.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabriksscen
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Alla rättigheter reserverade.


