


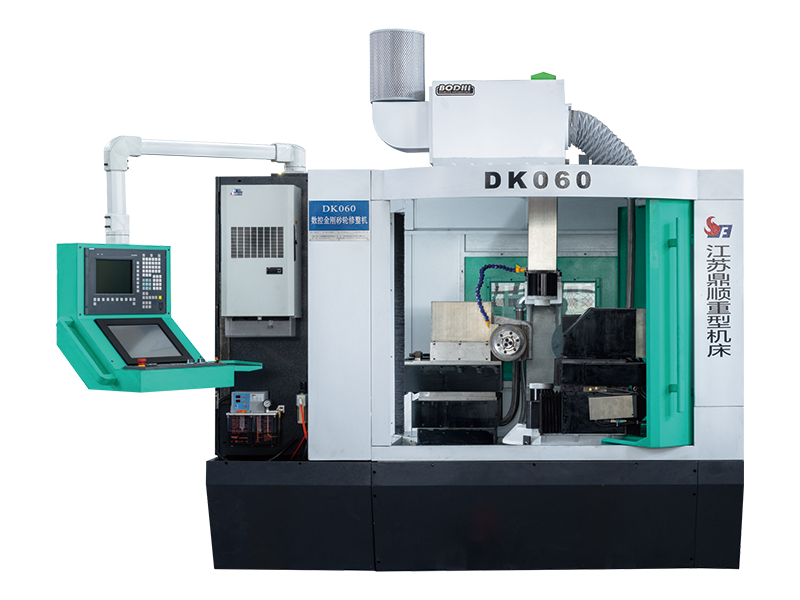
A slipmaskin för diamanthjul är ett verktyg eller en maskin som används för att återställa skärprestanda och geometriska noggrannhet hos slipskivor. Med tiden blir slipskivor belastade med arbetsstyckesmaterial, tappar sina skarpa skäreggar och utvecklar ojämna profiler. Dressing tar bort det slitna yttre lagret av hjulet, exponerar färska slipkorn och korrigerar hjulets form. Diamant används som förbandsmaterial eftersom det är det hårdaste kända ämnet och effektivt kan skära igenom de slipande kornen på hjulet - oavsett om dessa korn är aluminiumoxid, kiselkarbid eller kubisk bornitrid (CBN).
Dressingprocessen tjänar två distinkta syften: dressing och dressing. Truing återställer den geometriska formen på skivan – vilket gör den perfekt rund och säkerställer att ytprofilen är korrekt för den avsedda slipoperationen. Dressing öppnar upp hjulets ytstruktur och skapar den porositet och skärpa som behövs för effektiv skärverkan. Båda funktionerna utförs ofta samtidigt med en diamantslipmaskin, beroende på verktygstyp och maskinkonfiguration som används.
Diamantbearbetningsverktyg och slipmaskiner finns i flera distinkta konfigurationer, var och en lämpad för specifika hjultyper, maskininställningar och produktionskrav. Att förstå skillnaderna mellan dem är det första steget mot att välja rätt lösning för din slipning.
Enpunkts diamantskåpet är den mest traditionella och mest använda typen. Den består av en enda naturlig eller syntetisk diamant monterad på spetsen av ett stålskaft. Operatören korsar kommoden över den roterande slipskivans yta med en kontrollerad matningshastighet och djup. Enpunktsslipar är mycket effektiva för trimning och dressing av raka hjul som används vid ytslipning, cylindrisk och centerlös slipning. Deras främsta fördel är enkelheten: de är billiga, lätta att använda och kan slipas om genom att vrida skaftet något för att exponera en ny diamantyta. Däremot slits de relativt snabbt när man bearbetar hårdare hjul som CBN eller diamantslipskivor.
Flerpunkts diamantskåp innehåller flera små diamantpartiklar fördelade över spetsområdet, snarare än en enda stor sten. Detta fördelar förbandsbelastningen över flera kontaktpunkter, vilket resulterar i längre verktygslivslängd och en mer konsekvent ytfinish på det försedda hjulet. De är särskilt väl lämpade för högproduktionsmiljöer där påklädningsfrekvensen är hög och konsekvent hjultopografi är avgörande. Flerpunktsskåp ger en något annorlunda ytstruktur jämfört med enpunktsverktyg - vanligtvis en finare, mer enhetlig skäryta - vilket kan vara fördelaktigt vid slipning av komponenter som kräver låg ytjämnhet.
Roterande diamantdressers, även känd som diamantdressingsrullar eller roterande dressingsskivor, använder en roterande skiva eller rulle impregnerad med diamantpartiklar för att konditionera slipskivan. Förbandsvalsen drivs antingen av en separat motor eller genom kontakt med själva slipskivan (en konfiguration som kallas krossförband). Roterande dressers är mycket effektiva och kan reproducera komplexa profiler på slipskivans yta med utmärkt repeterbarhet. De är det föredragna valet i CNC-slipmaskiner där automatiserade bearbetningscykler är programmerade och profilnoggrannhet är av största vikt. Avvägningen är kostnaden: roterande diamantskåp är betydligt dyrare än stationära typer, även om de erbjuder mycket lägre kostnad per klänning över långa produktionsserier.
Diamantförbandsblock och -stickor används främst för att bearbeta superslipskivor - speciellt CBN- och diamantslipskivor - där konventionella förbandsverktyg är ineffektiva. Dessa verktyg består av ett sammanfogat block av mjukare slipmaterial, såsom vit aluminiumoxid eller kiselkarbid, inbäddat med fina diamantpartiklar. När de pressas mot en roterande superslipskiva tar de selektivt bort bindningsmaterialet mellan slipkornen, öppnar upp hjulstrukturen och förbättrar skäreffektiviteten. De används ofta i verktygs- och frässlipning, precisionsytslipning och alla applikationer där superslipskivans prestanda måste återställas utan att skivans geometri väsentligt förändras.
Diamantskåp av bladtyp och form är specialverktyg utformade för att klä slipskivor till en specifik anpassad profil. Istället för att klä en platt eller enkel radieyta, är dessa verktyg formade för att matcha inversen av den önskade hjulprofilen och korsas över hjulytan för att återge den formen exakt. De används flitigt vid kuggslipning, gängslipning och tillverkning av komponenter med komplexa tvärsnittsprofiler. Diamantsegmenten eller -klingorna är arrangerade för att matcha den önskade formen, och slitaget måste övervakas noggrant eftersom all försämring av kommodens profil kommer att överföras direkt till arbetsstycket.
| Typ | Bäst för | Profilförmåga | Relativ kostnad |
| Enkelpunkt | Allmänna, raka hjul | Enkel platt/vinkel | Låg |
| Multi-Point | Högproduktion, konsekvent finish | Platt/måttlig radie | Låg–Medium |
| Roterande rulle | CNC-slipning, komplexa profiler | Komplexa former | Hög |
| Block/Stick | Superslipande hjul (CBN/diamant) | Endast öppning | Låg–Medium |
| Form/blad | Gänga, kugghjul och profilslipning | Anpassade profiler | Medium–Hög |
Även med rätt kommodtyp vald, beror dressingsresultatet mycket på hur processen utförs. Små misstag i installationen eller tekniken kan ge ett hjul som skär dåligt, genererar överdriven värme eller lämnar dålig ytfinish på arbetsstycken. Följande praktiska tips täcker de viktigaste parametrarna och vanorna som skiljer medelmåttiga påklädningsresultat från utmärkta.
Enpunkts diamantskåp måste monteras i en liten vinkel - vanligtvis 10 till 15 grader från vertikal, lutande i hjulets rotationsriktning. Denna vinkel säkerställer att diamantspetsen kommer i kontakt med hjulet rent och förhindrar att byrån dras in i hjulytan, vilket skulle orsaka flisning och för tidigt slitage. Diamanten bör också placeras något under hjulets mittlinje, inte ovanför den, för att bibehålla en stabil skärverkan. Roterande kommoder har sina egna hastighetsförhållandekrav specificerade av tillverkaren, och om de inte matchar dessa utväxlingar kommer det att resultera i antingen en för öppen eller för glaserad hjulyta.
Traversmatningshastigheten för dressern över hjulytan styr direkt den resulterande yttopografin. En långsam matningshastighet ger en fin, slät skivyta som lämpar sig för finslipning, medan en snabbare matningshastighet skapar en grövre, öppnare struktur idealisk för aggressiv materialborttagning. På samma sätt bör skärdjupet per förbandspassage hållas litet - vanligtvis mellan 0,01 mm och 0,03 mm per passage - för att undvika att överbelasta diamanten och generera överdriven värme. Att ta flera lätta pass är nästan alltid bättre än att försöka klä sig tungt i ett enda pass.
Dressing genererar betydande värme vid kontaktzonen mellan diamanten och hjulet. Utan kylvätska kan denna värme spricka diamantspetsen, skada hjulbindningen och orsaka termiska påkänningar som leder till för tidigt hjulbrott. Applicera alltid ett generöst flöde av malande kylvätska - vattenlöslig vätska eller oljebaserad kylvätska beroende på processen - riktat exakt mot förbandets kontaktpunkt. Översvämningskylvätska som appliceras från sidan är ofta otillräcklig; ett dedikerat kylvätskemunstycke placerat för att träffa den exakta kontaktpunkten ger mycket bättre termiskt skydd och spånspolning.
Diamantbyråer slits med tiden, och en sliten byrå ger inkonsekventa resultat. För enpunktsverktyg, inspektera diamantspetsen regelbundet under förstoring och rotera skaftet 30 till 45 grader när en platt slitaget blir synlig. Detta exponerar en fräsch skärkant och återställer förbandets prestanda. För flerpunkts- och roterande dressers, spåra det totala antalet utförda klänningar och jämför hjulytans kvalitet med kända goda resultat. När förbandet börjar kräva fler pass för att uppnå acceptabel skärpa, är det dags att byta ut eller rekonditionera verktyget.
Många operatörer klär sig bara när de märker uppenbara problem - brännmärken, dålig ytfinish eller dimensionell avvikelse. Vid precisionsslipning är detta reaktiva tillvägagångssätt för sent. Att upprätta ett proaktivt omklädningsschema baserat på antalet slipade delar eller mängden material som avlägsnats håller hjulet i optimalt skick och förhindrar gradvis kvalitetsförsämring. För kritiska applikationer som lagerbanor eller rymdkomponenter är påklädning efter varje batch eller vid fasta materialavlägsningsintervall standardpraxis.
Att förstå vad man inte ska göra är lika värdefullt som att känna till bästa praxis. Följande misstag observeras ofta i verkstäder och leder till dåliga bearbetningsresultat, förkortad verktygslivslängd och skadade slipskivor:
Genom att undvika dessa fallgropar och tillämpa de praktiska riktlinjerna som beskrivs ovan kan operatörer avsevärt förlänga både slipskivans livslängd och diamantslipans livslängd, samtidigt som de konsekvent producerar arbetsstycken som uppfyller snäva dimensions- och ytkvalitetskrav.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu-provinsen.
Fabriksscen
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Alla rättigheter reserverade.


